EN
ຂ່າວ
ເຄື່ອງຕິດສະແຕັກເທີ້ນເປັນແບບລາບ: ບັນຫາທີ່ເກີດຂຶ້ນບໍ່ຫຼາຍກໍ່ໆ ແລະ ວິທີແກ້ໄຂ
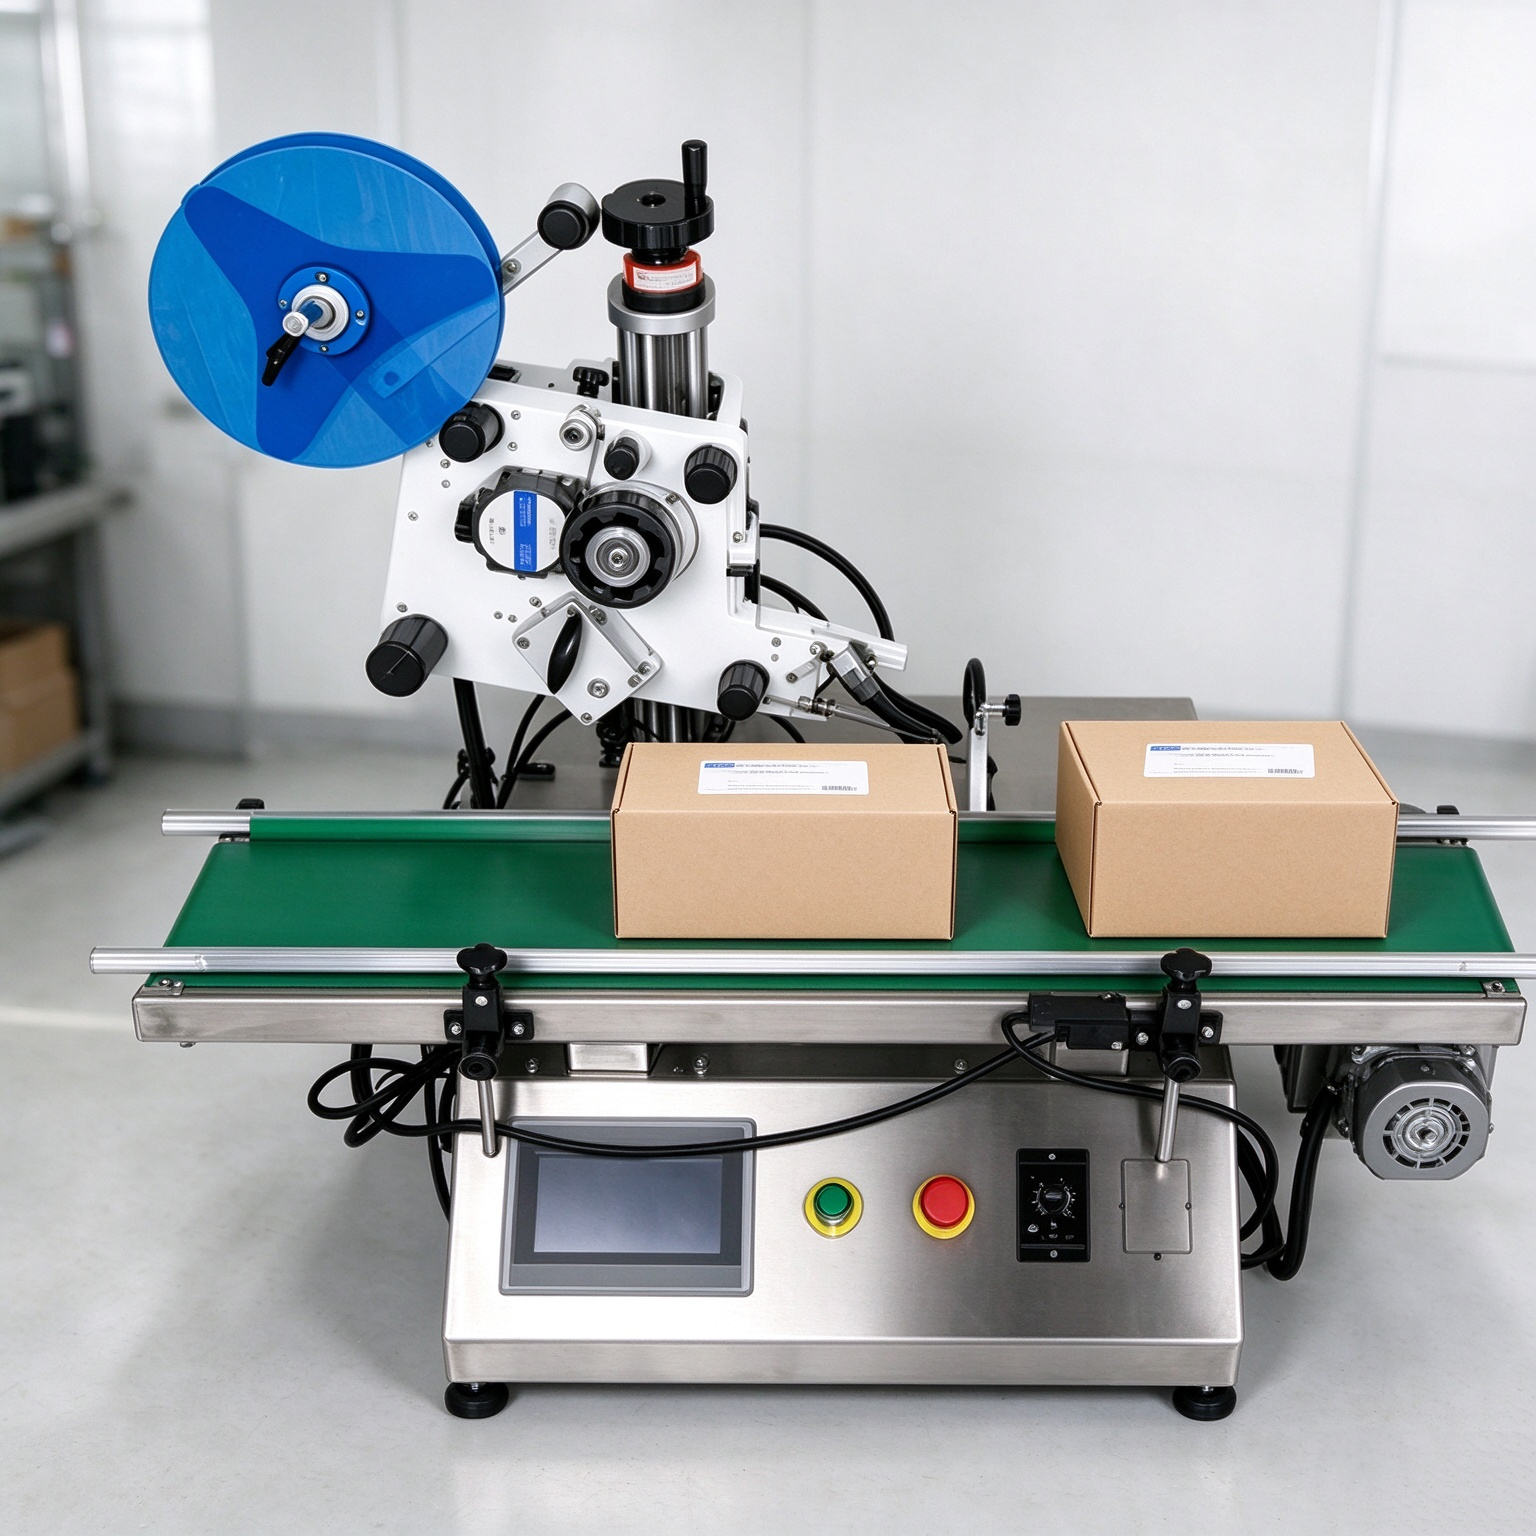
ເທີ້ນເປັນແບບລາບ ເຄື່ອງຕິດສະຕິກເອົາແບນ ແມ່ນອຸປະກອນຕິດສະຫລາກອັດຕະໂນມັດທີ່ໃຊ້ຢ່າງກວ້າງຂວາງໃນອຸດສາຫະກຳເຄມີປະຈຳວັນ, ອາຫານ, ແພດ, ແລະ ອີເລັກໂຕຣນິກ. ມັນຕິດສະຫລາກໄປຢ່າງເທົ່າທຽມກັນເທິງໜ້າຂອງຜະລິດຕະພັນ ຫຼື ພື້ນທີ່ບໍ່ມີຄວາມເຄີຍເຄີຍຂອງການຫໍ່ຫຸ້ມ. ຖືງແນວໃດກໍຕາມ, ຄວາມສັບສົນຂອງເຄື່ອງນີ້ຄ່ອນຂ້າງຕ່ຳ, ແຕ່ມັນປະກອບດ້ວຍລະບົບເຄື່ອງຈັກ, ລະບົບອາກາດອັດ, ລະບົບການກວດສອບດ້ວຍແສງ, ແລະ ລະບົບກາວຕິດ, ໂດຍຖ້າມີບັນຫາໃນສ່ວນໃດສ່ວນໜຶ່ງກໍສາມາດສົ່ງຜົນຕໍ່ຄຸນນະພາບການຕິດສະຫລາກໄດ້. ບົດຄວາມນີ້ສະຫຼຸບບັນຫາທີ່ເກີດຂຶ້ນບໍ່ບໍ່ຫຼາຍທີ່ສຸດ 10 ຢ່າງຂອງເຄື່ອງຕິດສະຫລາກແບບຕັ້ງເທິງຕູ້ເຄື່ອງ ແລະ ອະທິບາຍແຕ່ລະບັນຫາຕາມຮູບແບບ "ອາການ – ສາເຫດ – ວິທີແກ້ໄຂ" ເພື່ອຊ່ວຍໃຫ້ຜູ້ປະຕິບັດງານ ແລະ ພະນັກງານບໍາລຸງຮັກສາສາມາດຊອກຫາບັນຫາໄດ້ຢ່າງໄວວາ ແລະ ຫຼຸດເວລາທີ່ເຄື່ອງຢຸດເຮັດວຽກ.
ບັນຫາທີ 1: ສະຫລາກບໍ່ລ້ອງອອກຈາກເທິງເບື້ອງຂອງເທິງເບື້ອງ
ອາການ : ເມື່ອສະຫລາກເຂົ້າໄປເຖິງດ້ານໜ້າຂອງແຜ່ນລ້ອງ, ມັນບໍ່ສາມາດແຍກອອກຈາກເທິງເບື້ອງ (ເຈ້ຍປົກປິດ/ເຈ້ຍຮັບ) ໄດ້, ຫຼື ມີພຽງແຕ່ດ້ານຂ້າງທີ່ຍົກຂຶ້ນເທົ່ານັ້ນ ແຕ່ສ່ວນກາງຍັງຢູ່ຕິດກັບເທິງເບື້ອງ.
ສາເຫດທົ່ວໄປ :
- ມຸມຂອງແຜ່ນລ້ອງເລັກເກີນໄປ, ສະນັ້ນສະຫລາກຈຶ່ງບໍ່ສາມາດຫັນໄດ້ຢ່າງແຮງພໍທີ່ຈະສ້າງຄວາມແຕກຕ່າງຂອງກຳລັງລ້ອງທີ່ຕ້ອງການ.
- ຄວາມສູງຂອງແຜ່ນປີດ (ຊ່ອງຫວ່າງຈາກເທິງຜິວຂອງຜະລິດຕະພັນ) ຖືກຕັ້ງຄ່າບໍ່ຖືກຕ້ອງ.
- ແຮງທີ່ໃຊ້ໃນການຖອດສະຕິກເກີ ສູງເກີນໄປ, ຫຼື ການຕັດດ້ວຍແມ່ພິມບໍ່ໄດ້ຕັດຜ່ານວັດສະດຸດ້ານເທິງຢ່າງສົມບູນ.
- ວັດສະດຸເຄືອບດ້ານລຸ່ມອ່ອນເກີນໄປ ຫຼື ບໍ່ມີຄວາມແຂງແຮງພໍ, ຫຼື ສະຕິກເກີເອງແຂງເກີນໄປ.
- ຄວາມຕຶງຂອງວັດສະດຸທີ່ເດີນຜ່ານເຄື່ອງບໍ່ພໍ.
ວິທີແກ້ໄຂ :
- ປັບແຕ່ງມຸມຂອງແຜ່ນປີດຢ່າງລະອຽດເພື່ອເພີ່ມມຸມທີ່ເຮັດໃຫ້ສະຕິກເກີຫັນ (ຕົວຢ່າງ: ກົດດ້ານໜ້າຂອງແຜ່ນປີດລົງເລັກນ້ອຍ).
- ປັບຊ່ອງຫວ່າງລະຫວ່າງດ້ານລຸ່ມຂອງແຜ່ນປີດ ແລະ ເທິງຜິວຂອງຜະລິດຕະພັນໃຫ້ຢູ່ທີ່ປະມານ 1–2 ມີລີແມັດ (ປະມານໜຶ່ງສາມສ່ວນຂອງຄວາມຍາວຂອງສະຕິກເກີ).
- ຂໍໃຫ້ຜູ້ສະໜອງສະຕິກເກີຢືນຢັນຄວາມເລິກຂອງການຕັດດ້ວຍແມ່ພິມ (ຕັດວັດສະດຸດ້ານເທິງເທົ່ານັ້ນ, ໂດຍບໍ່ເຮັດໃຫ້ວັດສະດຸເຄືອບດ້ານລຸ່ມເສຍຫາຍ) ແລະ ໃຫ້ຢືນຢັນວ່າແຮງທີ່ໃຊ້ໃນການຖອດສະຕິກເກີເໝາະສົມ.
- ກວດສອບ ແລະ ປັບຄວາມຕຶງຂອງວັດສະດຸທີ່ເດີນຜ່ານເຄື່ອງ.
- ລັອກສະກຣູທີ່ໃຊ້ໃນການປັບຄ່າຫຼັງຈາກປັບແຕ່ງເພື່ອບໍ່ໃຫ້ມຸມທີ່ຕັ້ງໄວ້ເปลີ່ນແປງຈາກການສັ່ນ.
ບັນຫາ 2: ການຖອດບໍ່ສົມບູນ ຫຼື ມີການສົ່ງສະຕິກເກີເຂົ້າໄປຫຼາຍກວ່າໜຶ່ງອັນໃນເວລາດຽວກັນ
ອາການ : ມີການຈັດສົ່ງເຄື່ອງໝາຍຫຼາຍກວ່າໜຶ່ງອັນໃນເວລາດຽວກັນເມື່ອກຳລັງເອົາໃຊ້ ຫຼື ເຄື່ອງໝາຍແລະເບື້ອງລຸ່ມບໍ່ແຍກອອກຈາກກັນຢ່າງຊັດເຈນ.
ສາເຫດທົ່ວໄປ :
- ແຮງທີ່ປ່ອຍອອກມາສູງເກີນໄປ ຫຼື ການຕັດເປີດ/ຕັດແບ່ງລະຫວ່າງເຄື່ອງໝາຍບໍ່ສົມບູນ.
- ມຸມຫຼືຄວາມສູງຂອງແຜ່ນປ່ອຍເຄື່ອງໝາຍບໍ່ຖືກຕ້ອງ.
- ຄວາມໄວຂອງມໍເຕີຈັດສົ່ງບໍ່ເຂົ້າກັນກັບຈັງຫວະການຕິດເຄື່ອງໝາຍ/ການຂົນສົ່ງ.
- ມື້ນເຄື່ອງໝາຍຖືກຕິດຕັ້ງບໍ່ຢູ່ໃນສ່ວນກາງ ແລະ ສ່ວນທີ່ເປັນເສັ້ນເວັບເລື່ອນໄປ ເຮັດໃຫ້ເກີດຄວາມຕ້ານທາງ.
ວິທີແກ້ໄຂ :
- ຈັດຕັ້ງມື້ນເຄື່ອງໝາຍໃໝ່ເພື່ອໃຫ້ສ່ວນເວັບເດີນໄປຕາມເສັ້ນທາງທີ່ຊັດເຈນໂດຍບໍ່ເລື່ອນໄປ.
- ປັບຄືນມຸມແລະຄວາມສູງຂອງແຜ່ນປ່ອຍເຄື່ອງໝາຍໃໝ່.
- ປັບຄວາມໄວຂອງການຈັດສົ່ງໃຫ້ເຂົ້າກັນກັບຈັງຫວະການຕິດເຄື່ອງໝາຍ/ການຂົນສົ່ງ.
- ຢືນຢັນຄ່າທີ່ໃຊ້ໃນການຕັດແບ່ງ (ຕັດພຽງແຕ່ຊັ້ນໜ້າເທົ່ານັ້ນ ໂດຍບໍ່ຕັດຜ່ານຊັ້ນເບື້ອງລຸ່ມ).
- ຂັດເລື່ອນແຜ່ນປ່ອຍເຄື່ອງໝາຍໃຫ້ເລີຍ ຫຼື ແທນດ້ວຍແຜ່ນໃໝ່ຖ້າວ່າເກົ່າແລ້ວ.
ບັນຫາທີ 3: ປ້າຍທີ່ເອີ້ງຫຼືເບິ່ງເຄີຍ
ອາການ : ປ້າຍຖືກຕິດຕັ້ງເອີ້ງ, ມີມຸມທີ່ບໍ່ສອດຄ່ອງກັນ.
ສາເຫດທົ່ວໄປ :
- ເສັ້ນເວັບເລື່ອນຫຼືຄວາມຕຶງຂອງເສັ້ນລາຍເບິ່ງບໍ່ເທົ່າກັນ.
- ເຄື່ອງຈັກທີ່ໃຊ້ໃນການຕິດຕັ້ງ/ກົດບໍ່ໄດ້ຮັບການປັບໃຫ້ເຂົ້າກັບການສົ່ງຜະລິດຕະພັນ, ຫຼືຄວາມກົດບໍ່ເທົ່າກັນ.
- ຊ່ອງຫວ່າງເກີນໄປໃນສ່ວນທີ່ໃຊ້ເພື່ອຈັດຕຳແໜ່ງ/ສ່ວນທີ່ຢືນຢູ່ດ້ານຫຼັງ.
- ຜະລິດຕະພັນບໍ່ຖືກຈັດວາງຢູ່ໃນເສັ້ນເຄື່ອນຢ່າງຖືກຕ້ອງ.
ວິທີແກ້ໄຂ :
- ປັບປຸງເສັ້ນທາງຂອງເສັ້ນເວັບ ແລະ ຄວາມຕຶງ; ເພີ່ມເຄື່ອງຊ່ວຍຈັດທິດທາງເສັ້ນເວັບຖ້າຈຳເປັນ.
- ກວດສອບວ່າລູກກະລິກ/ແຜ່ນກົດຢູ່ໃນລະດັບທີ່ຖືກຕ້ອງ ແລະ ຄວາມກົດເທົ່າກັນ.
- ປັບຊ່ອງຫວ່າງຂອງສ່ວນທີ່ໃຊ້ເພື່ອຈັດຕຳແໜ່ງ ແລະ ສ່ວນທີ່ຢືນຢູ່ດ້ານຫຼັງ.
- ມາດຕະຖານການເຕີມສິນຄ້າເພື່ອໃຫ້ຜະລິດຕະພັນຢູ່ໃນຕຳແໜ່ງທີ່ຖືກຕ້ອງ.
ບັນຫາ 4: ການເລື່ອນຕຳແໜ່ງຂອງປ້າຍ
ອາການ : ຕຳແໜ່ງຂອງປ້າຍທີ່ຢູ່ໃນຜະລິດຕະພັນບໍ່ສອດຄ່ອງກັນ ຫຼື ເລື່ອນໄປຂ້າງໆ ໂດຍທັງໝົດ.
ສາເຫດທົ່ວໄປ :
- ການບໍ່ສອດຄ່ອງກັນ ຫຼື ການເລື່ອນຄວາມອ່ອນໄຫວຂອງເຊັນເຊີແສງ (ເຊັນເຊີການຈັດຕຳແໜ່ງ).
- ເວລາໃນການຈັດສົ່ງ ແລະ ການນຳໃຊ້ບໍ່ຖືກຕ້ອງ.
- ເຊັນເຊີການຮັບຮູ້ການມາເຖິງຂອງຜະລິດຕະພັນຖືກເລື່ອນທີ່ ຫຼື ບໍ່ອ່ອນໄຫວພໍ.
- ຄວາມໄວຂອງເຄື່ອງສົ່ງ ແລະ ຄວາມໄວໃນການຈັດສົ່ງບໍ່ສອດຄ່ອງກັນ.
ວິທີແກ້ໄຂ :
- ປັບຄ່າຄືນໃໝ່ສຳລັບຕຳແໜ່ງ ແລະ ຄວາມອ່ອນໄຫວຂອງເຊັນເຊີ.
- ປັບເວລາລ່າຊ້າໃນການຈັດສົ່ງ / ເວລາໃນການນຳໃຊ້.
- ປັບຕຳແໜ່ງຂອງເຊັນເຊີການຮັບຮູ້ການມາເຖິງຂອງຜະລິດຕະພັນໃຫ້ຖືກຕ້ອງ.
- ປັບຄວາມໄວຂອງເຄື່ອງສົ່ງໃຫ້ສອດຄ່ອງກັບຄວາມໄວໃນການຈັດສົ່ງ.
ບັນຫາ 5: ຟອງ, ການຫຍໍ້, ການຍົກຂຶ້ນຂອງດ້ານຂອງສະຕິກເກີ
ອາການ : ຟອງ ຫຼື ການຫຍໍ້ປາກົດຢູ່ທີ່ດ້ານຂອງສະຕິກເກີທີ່ຕິດຕັ້ງແລ້ວ ຫຼື ດ້ານຂອງສະຕິກເກີຍົກຂຶ້ນ (ການລົ້ມ)
ສາເຫດທົ່ວໄປ :
- ມຸມຂອງຈານຖອດໃຫຍ່ເກີນໄປ ສົ່ງຜົນໃຫ້ສະຕິກເກີຖືກຂູດອອກ ແລະ ມີການມື້ນ/ຫຍໍ້
- ຊ່ອງຫວ່າງທີ່ບໍ່ຖືກຕ້ອງລະຫວ່າງຈານຖອດ ແລະ ຜິວຂອງຜະລິດຕະພັນ
- ຄວາມກົດທີ່ບໍ່ພຽງພໍ ຫຼື ບໍ່ເທົ່າກັນ ສົ່ງຜົນໃຫ້ສະຕິກເກີຕິດຢູ່ທີ່ສ່ວນກາງ ແລະ ຈັບອາກາດໄວ້
- ຜິວຂອງຜະລິດຕະພັນບໍ່ເທົ່າກັນ ມີນ້ຳມັນ ຝຸ່ນ ຫຼື ຊື້ນ
- ວັດສະດຸດ້ານໜ້າ/ກາວທີ່ບໍ່ເຂົ້າກັນ ຫຼື ອຸນຫະພູມ ແລະ ຄວາມຊື້ນທີ່ສົ່ງຜົນຕໍ່ການຕິດ
ວິທີແກ້ໄຂ :
- ຕັ້ງມຸມການຫັນຂອງຈານຖອດໃຫ້ຖືກຕ້ອງ ໂດຍມີຊ່ອງຫວ່າງ 1–2 ມີລີເມີເຕີ
- ເພີ່ມ ແລະ ປັບຄວາມກົດໃຫ້ເທົ່າກັນ ເພື່ອໃຫ້ສະຕິກເກີເຮັດໃຫ້ແຕ່ງເປັນແທ່ນຈາກດ້ານໜຶ່ງໄປອີກດ້ານໜຶ່ງ
- ເຮັດຄວາມສະອາດ ແລະ ເຮັດໃຫ້ແຫ້ງຜິວຂອງຜະລິດຕະພັນ
- ເລືອກວັດຖຸທີ່ໃຊ້ເຮັດປ້າຍທີ່ເໝາະສົມກັບພື້ນຜິວຂອງຜະລິດຕະພັນ ແລະ ສະພາບແວດລ້ອມ
- ຮັກສາອຸນຫະພູມແລະຄວາມຊື້ນໃນໂຮງງານໃຫ້ຢູ່ໃນຊ່ວງທີ່ກຳນົດໄວ້ສຳລັບວັດຖຸທີ່ໃຊ້ຕິດ
ບັນຫາທີ 6: ບໍ່ມີການຈັດສົ່ງ ຫຼື ການຈັດສົ່ງບໍ່ເສຖຽນ (ການຕິດຂັດ)
ອາການ ເຄື່ອງເຮັດວຽກແຕ່ບໍ່ມີການຈັດສົ່ງປ້າຍ, ຫຼື ການຈັດສົ່ງເກີດຂຶ້ນເປັນຈັງຫວະ ແລະ ມີການຕິດຂັດເປັນຄັ້ງຄາວ
ສາເຫດທົ່ວໄປ :
- ເສັ້ນທາງຂອງເທິງທີ່ບໍ່ຖືກຕ້ອງ, ເທິງທີ່ພັນກັນ, ຫຼື ຈຸດທີ່ເກີດຄວາມຕ້ານທາງທີ່ບໍ່ປົກກະຕິ
- ສັນຍານເຕືອນຈາກມໍເຕີຂັບເຄື່ອນ ຫຼື ຕົວຄວບຄຸມ, ຫຼື ສັນຍານຜິດປົກກະຕິ
- ເຊັນເຊີບໍ່ສາມາດຮັບຮູ້ປ້າຍໄດ້ ຫຼື ສົ່ງສັນຍານຜິດ
- ເທິງລົ້ນເລື່ອນລະຫວ່າງເທິງປ້າຍ ແລະ ລໍ້ນີ້, ຫຼື ຄວາມຕຶງບໍ່ພໍ
ວິທີແກ້ໄຂ :
- ເລີ່ມຕົ້ນເທິງປ້າຍໃໝ່ຕາມເສັ້ນທາງທີ່ຖືກຕ້ອງ; ຍົກເອົາການພັນ, ການເບິ່ງບໍ່ຖືກຕ້ອງ ແລະ ຈຸດທີ່ເກີດຄວາມຕ້ານທາງອອກ
- ກວດສອບມໍເຕີຂັບເຄື່ອນ ແລະ ຕົວຄວບຄຸມ; ຕັ້ງຄ່າໃໝ່ ຫຼື ຊ່ວຍແກ້ໄຂສັນຍານເຕືອນ
- ກວດສອບ ແລະ ຕັ້ງຄ່າເຊັນເຊີຂອງປ້າຍໃຫ້ຖືກຕ້ອງ
- ກວດສອບຄວາມແຮງຈັບຂອງລໍ້ທີ່ສົ່ງເຂົ້າ ແລະ ຄວາມຕຶງຂອງເທິງເທິງ
ບັນຫາ 7: ປ້າຍບໍ່ຕິດ
ອາການ : ຜະລິດຕະພັນບາງຢ່າງບໍ່ຖືກຕິດປ້າຍ
ສາເຫດທົ່ວໄປ :
- ເຊັນເຊີການມາຂອງຜະລິດຕະພັນບໍ່ສາມາດຈັບການເກີດຂຶ້ນໄດ້ (ຄວາມໄວ້ອາລົມຕ່ຳ ຫຼື ຢູ່ໃນຕຳແໜ່ງທີ່ບໍ່ຖືກຕ້ອງ)
- ມີບັນຫາເວລາທີ່ບໍ່ຖືກຕ້ອງເກີດຂຶ້ນເປັນຄັ້ງຄາວ
- ຊ່ອງຫວ່າງລະຫວ່າງປ້າຍບໍ່ເທົ່າກັນ ສົ່ງຜົນໃຫ້ການຈັບການເກີດຂຶ້ນຜິດພາດ
- ເຄື່ອງຈັກບໍ່ສາມາດເຮັດວຽກໄດ້ທັນໃນຄວາມໄວສູງ
ວິທີແກ້ໄຂ :
- ຕັ້ງຄ່າໃໝ່ ຫຼື ແທນເຊັນເຊີການມາຂອງຜະລິດຕະພັນ
- ປັບເວລາການຈັດສົ່ງ ແລະ ສອດຄ່ອງຄວາມໄວ
- ຮັກສາຊ່ອງຫວ່າງລະຫວ່າງປ້າຍໃຫ້ຄົງທີ່
- ຫຼຸດຄວາມໄວ ຫຼື ປັບປຸງການຕອບສະຫນອງດ້ານເຄື່ອງຈັກໃນເວລາທີ່ເໝາະສົມ
ບັນຫາ 8: ການດູດຈັບປ້າຍລົ້ມເຫຼວ (ຮູບແບບກາງເທິງ-ອັດຕະໂນມັດ / ຮູບແບບສູດຍາ)
ອາການ : ຫົວດູດຈັບປ້າຍບໍ່ສາມາດດູດຈັບປ້າຍໄດ້, ຈັບໄວ້ຢ່າງເບົາ, ຫຼື ປ່ອຍປ້າຍອອກເວລາທີ່ກຳລັງດູດ
ສາເຫດທົ່ວໄປ :
- ຄວາມດັນອາກາດບໍ່ພຽງພໍ
- ຮູດູດຈັບອຸດຕັນ
- ຫົວດູດຈັບບໍ່ຢູ່ໃນລະດັບຄູ່ກັບແຜ່ນຖອດປ້າຍ, ສະນັ້ນການປິດຜົນບໍ່ດີ
- ຄວາມແຂງຂອງປ້າຍບໍ່ເໝາະສົມກັບຂະໜາດຂອງຮູດູດຈັບ
ວິທີແກ້ໄຂ :
- ເພີ່ມຄວາມດັນອາກາດໃຫ້ຢູ່ໃນຂອບເຂດທີ່ກຳນົດ
- ລ້າງຮູດູດຈັບ
- ປັບຄວາມສອດຄ່ອງລະຫວ່າງຫົວຈັບແລະແຜ່ນຖອດອີກຄັ້ງ
- ປ່ຽນຫົວ/ຮູດ້ວຍຊິ້ນທີ່ເໝາະສົມກັບຂະໜາດຂອງສະຕິກເກີ
ບັນຫາ 9: ການຢູ່ຕິດທີ່ບໍ່ດີ, ສະຕິກເກີລ່ວນລົງ
ອາການ ສະຕິກເກີຍົກຂຶ້ນທີ່ດ້ານຂ້າງຫຼັງຈາກຕິດຕັ້ງ ຫຼື ລ່ວນລົງໃນระหว່າງການເກັບຮັກສາ/ຂົນສົ່ງ
ສາເຫດທົ່ວໄປ :
- ຄວາມດັນຂອງການກົດບໍ່ພຽງພໍ ສົ່ງຜົນໃຫ້ສະຕິກເກີບໍ່ຕິດຢູ່ຢ່າງເຕັມທີ່
- ສານກາວບໍ່ເໝາະສົມກັບວັດສະດຸທີ່ເປັນພື້ນຜິວຂອງຜະລິດຕະພັນ ຫຼື ອຸນຫະພູມ
- ພື້ນຜິວຂອງຜະລິດຕະພັນມີນ້ຳມັນ ເປື້ອນນ້ຳ ຫຼື ມີຝຸ່ນ
- ສະພາບແວດລ້ອມໃນການເກັບຮັກສາ/ຂົນສົ່ງຢູ່ນອກເຂດອຸນຫະພູມ/ຄວາມຊື້ນທີ່ສານກາວຖືກອອກແບບມາ
ວິທີແກ້ໄຂ :
- ເພີ່ມແລະປັບຄວາມດັນຂອງການກົດໃຫ້ເທົ່າທຽມກັນ; ຍືດເວລາການກົດໃຫ້ຍາວຂຶ້ນໃນບ່ອນທີ່ເໝາະສົມ
- ເລືອກສານກາວທີ່ເໝາະສົມກັບວັດສະດຸຂອງຜະລິດຕະພັນ ແລະ ສະພາບການເກັບຮັກສາ
- ເຮັດຄວາມສະອາດ ແລະ ແຫ້ງຜິວຂອງຜະລິດຕະພັນກ່ອນຕິດປ້າຍ
- ຮັກສາສະພາບແວດລ້ອມໃນການຈັດເກັບ/ຂົນສົ່ງໃຫ້ຢູ່ໃນຊ່ວງທີ່ກຳນົດໄວ້ສຳລັບກາວຕິດ
ບັນຫາ 10: ກາວຕິດຂາດຫຼື ກາວຕິດບໍ່ຖືກຕັດເຕັມ
ອາການ : ກາວຕິດຂາດເວລາສົ່ງຜ່ານ, ຫຼື ສ່ວນທີ່ຖືກຕັດບໍ່ເຕັມທີ່ເຮັດໃຫ້ເຫຼືອຊິ້ນສ່ວນ
ສາເຫດທົ່ວໄປ :
- ຕັດເລິກເກີນໄປ ເຮັດໃຫ້ກາວຕິດເສຍຫາຍ
- ກາວຕິດບໍ່ມີຄວາມແຂງແຮງພໍ
- ມີຮ່ອຍຂີດຂ່ວນໃນເສັ້ນທາງຂອງວັດສະດຸ ຫຼື ມີຄວາມຕຶງເກີນໄປ
- ມີສ່ວນທີ່ເປັນແຖບເຫຼັກທີ່ບໍ່ເລືອນໃນແຜ່ນເປີດກາວຕິດ
ວິທີແກ້ໄຂ :
- ຢືນຢັນຄວາມເລິກຂອງການຕັດກັບຜູ້ສະໜອງ (ຫົ້າມີການເຮັດໃຫ້ກາວຕິດເສຍຫາຍ); ເລືອກກາວຕິດທີ່ແຂງແຮງຂຶ້ນເຊັ່ນ: glassine ຖ້າຈຳເປັນ
- ກວດສອບເສັ້ນທາງຂອງວັດສະດຸ ແລະ ຄວາມຕຶງ; ລຶບຮ່ອຍຂີດຂ່ວນ/ການເສຍດສຽງ
- ເຮັດໃຫ້ແຜ່ນປອກເລື່ອນເລື່ອນໄດ້ຢ່າງລຽບເທິງ ຫຼື ແທນແຜ່ນປອກເລື່ອນ.
ຄຳແນະນຳການປ້ອງກັນການປ່ຽງ
- ທຸກວັນ: ລ້າງແຜ່ນປອກເລື່ອນ, ລ້ານເຄື່ອນສົ່ງ, ແລະ ເຊັນເຊີແສງ; ຕິດຕາມໃຫ້ແນ່ໃຈວ່າວັດຖຸທີ່ເຄື່ອນໄປນັ້ນເຄື່ອນຕາມເສັ້ນທາງທີ່ຊັດເຈນ.
- ທຸກອາທິດ: ຕິດຕາມ ແລະ ປັບແຂງສະກຣູທັງໝົດ; ລ້າງຮູດູດອາກາດ ແລະ ລະບົບອາກາດ.
- ທຸກເດືອນ: ເຕີມນ້ຳມັນໃຫ້ສ່ວນຂອງການຂັບເຄື່ອນ; ຕິດຕາມຄວາມຕຶງຂອງເຂັມຂັດ ຫຼື ເຂັມຂັດເວລາ.
- ທຸກສີ່ເດືອນ: ຕັ້ງຄ່າເຊັນເຊີໃຫ້ຖືກຕ້ອງ; ຢືນຢັນຂະໜາດຂອງມວນເທິງປ້າມປາກີ ແລະ ມວນເທິງເສັ້ນເທິງ.
- ເກັບບັນທຶກ: ຈົດທຸກຄວາມເສຍຫາຍ ແລະ ວິທີແກ້ໄຂລົງໃນບັນທຶກເພື່ອສ້າງເອກະສານການບໍາລຸງຮັກສາອຸປະກອນ.
ສະຫຼຸບ
ບັນຫາທີ່ເກີດຂຶ້ນບ່ອຍທີ່ສຸດໃນເຄື່ອງຕິດສະແຕັກເປັນແບບຕັ້ງຕົວເທິງເກີດຈາກເສັ້ນທາງຂອງວັດຖຸທີ່ເຄື່ອງຈັກຈັດການ (web path), ມຸມ/ຄວາມສູງຂອງແຜ່ນລ້າງ (peel plate), ການຈົດທະບຽນດ້ວຍເຄື່ອງຮັບສັນຍານແສງ (photoelectric registration) ແລະ ເຄື່ອງຈັກກົດ (pressing mechanism). ໂດຍການຕິດຕາມລຳດັບການແກ້ໄຂບັນຫາທີ່ອະທິບາຍໃນບົດຄວາມນີ້, ບັນຫາສ່ວນຫຼາຍສາມາດແກ້ໄຂໄດ້ພາຍໃນບໍ່ເຖິງເວລາບ່ອຍນາທີ. ຖ້າບັນຫາເກີດຂຶ້ນຊ້ຳໆ ກໍໃຫ້ກວດສອບຂໍ້ມູນເງື່ອນໄຂຂອງສະແຕັກ ແລະ ຊັ້ນປ້ອມ (liner) ກ່ອນ (ຄວາມເລິກຂອງການຕັດດ້ວຍແມ່ພິມ, ກຳລັງການປ່ອຍ (release force), ຄວາມແຂງແຮງ) ແລະ ຕິດຕໍ່ຜູ້ສະໜອງເຄື່ອງຈັກ ຫຼື ສະແຕັກຂອງທ່ານເມື່ອຈຳເປັນ. ສຳລັບການເລືອກເຄື່ອງຕິດສະແຕັກເປັນແບບຕັ້ງຕົວເທິງ, ການຕັ້ງຄ່າ, ຫຼື ວັດຖຸສິ້ນເປື້ອງ (ເຊັ່ນ: ສະແຕັກເປັນເຈ້າ, ຊັ້ນປ້ອມ, ເທິງເທິງ (ribbon), ແລະ ອື່ນໆ), ທ່ານສາມາດຕິດຕໍ່ພວກເຮົາໄດ້ເວລາໃດກໍໄດ້.