EN
TIN TỨC
Máy dán nhãn phẳng để bàn: 10 vấn đề phổ biến và giải pháp
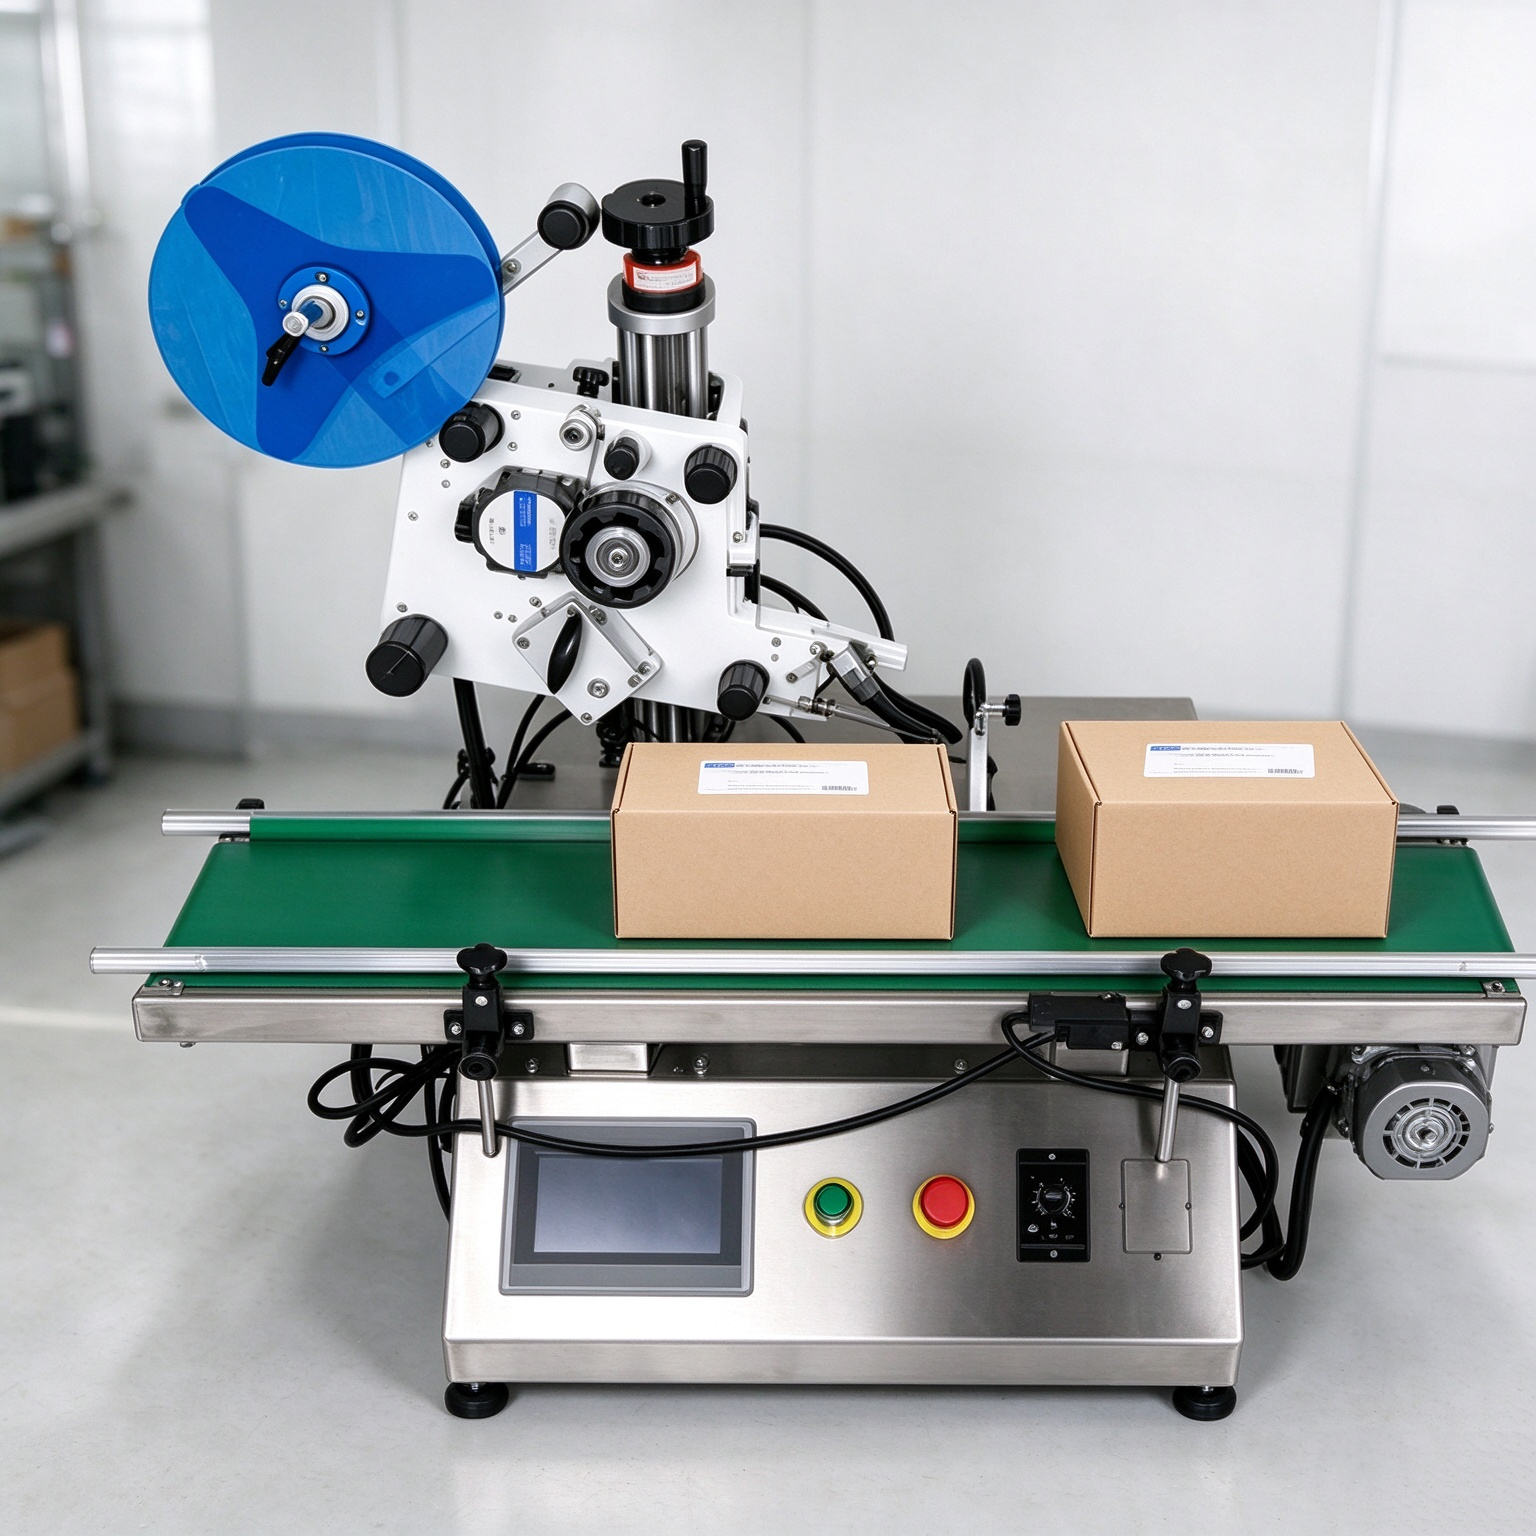
Một máy xay nhựa để bàn máy dán nhãn phẳng là một thiết bị dán nhãn tự động được sử dụng rộng rãi trong các ngành hóa mỹ phẩm, thực phẩm, dược phẩm và điện tử. Thiết bị này dán nhãn đều lên mặt trên của sản phẩm hoặc các bề mặt bao bì phẳng. Mặc dù cấu trúc máy tương đối đơn giản, nhưng nó tích hợp các hệ thống cơ khí, khí nén, cảm biến quang điện và keo dán; do đó, chỉ một sự cố ở bất kỳ khâu nào cũng có thể ảnh hưởng đến chất lượng dán nhãn. Bài viết này tổng hợp 10 vấn đề phổ biến nhất trên các máy dán nhãn phẳng để bàn và giải thích từng vấn đề theo mô hình “Biểu hiện – Nguyên nhân – Giải pháp”, nhằm giúp nhân viên vận hành và bảo trì xác định sự cố nhanh chóng, giảm thiểu thời gian ngừng hoạt động.
Vấn đề 1: Nhãn không tách ra khỏi lớp lót
Triệu chứng biểu hiện: Khi nhãn di chuyển đến phía trước tấm tách nhãn, nó không thể tách rời khỏi lớp lót (giấy giải phóng/tấm mang), hoặc chỉ mép nhãn nâng lên trong khi phần giữa vẫn dính chặt.
Nguyên nhân phổ biến :
- Góc nghiêng của tấm tách nhãn quá nhỏ, khiến nhãn không thể uốn cong đủ mạnh để tạo ra lực tách cần thiết.
- Chiều cao của thanh tách nhãn (khoảng hở so với bề mặt sản phẩm) được thiết lập không đúng.
- Lực tách nhãn quá cao, hoặc việc cắt khuôn chưa cắt xuyên hoàn toàn lớp vật liệu mặt.
- Lớp lót quá mềm hoặc thiếu độ cứng vững, hoặc bản thân nhãn quá cứng.
- Lực căng băng chuyền không đủ.
GIẢI PHÁP :
- Hiệu chỉnh tinh góc thanh tách nhãn để tăng góc quay của mép tách (ví dụ: ấn nhẹ phần trước của thanh tách nhãn xuống).
- Điều chỉnh khoảng hở giữa mép dưới của thanh tách nhãn và bề mặt sản phẩm về khoảng 1–2 mm (gần bằng một phần ba chiều dài nhãn).
- Yêu cầu nhà cung cấp nhãn kiểm tra lại độ sâu cắt khuôn (chỉ cắt lớp vật liệu mặt, không làm hư lớp lót) và đảm bảo lực tách nhãn ở mức phù hợp.
- Kiểm tra và điều chỉnh lực căng băng chuyền.
- Siết chặt các vít cố định sau khi hiệu chỉnh để rung động không làm thay đổi lại góc đã thiết lập.
Vấn đề 2: Tách nhãn không hoàn toàn hoặc đưa hai nhãn cùng lúc
Triệu chứng hai nhãn dán trở lên được cấp đồng thời khi lấy/dán, hoặc nhãn dán và lớp lót không tách rời một cách sạch sẽ.
Nguyên nhân phổ biến :
- Lực giải phóng quá cao, hoặc các lỗ đục/cắt chết giữa các nhãn dán chưa hoàn tất.
- Góc hoặc độ cao của tấm tách nhãn nằm ngoài mức điều chỉnh thích hợp.
- Tốc độ động cơ cấp nhãn không phù hợp với nhịp độ dán nhãn/vận chuyển.
- Cuộn nhãn được lắp đặt lệch tâm và băng vật liệu bị trượt lệch, làm tăng ma sát.
GIẢI PHÁP :
- Căn chỉnh lại vị trí cuộn nhãn sao cho băng vật liệu chạy thẳng mà không bị trượt lệch.
- Điều chỉnh lại góc và độ cao của tấm tách nhãn.
- Điều chỉnh tốc độ cấp nhãn cho phù hợp với nhịp độ dán nhãn/vận chuyển.
- Kiểm tra lại thông số cắt chết (chỉ cắt lớp vật liệu mặt, không cắt lớp lót).
- Làm nhẵn hoặc thay thế tấm tách nhãn đã mòn.
Vấn đề 3: Nhãn bị lệch hoặc nghiêng
Triệu chứng : Nhãn được dán lệch, với các góc không nhất quán.
Nguyên nhân phổ biến :
- Dây chuyền chạy lệch hoặc lực căng lớp lót không đều.
- Cơ chế dán/ép không đồng bộ với việc cấp sản phẩm, hoặc lực ép không đều.
- Khe hở quá lớn ở bộ định vị/hạn chế vị trí.
- Sản phẩm không được đặt thẳng trên băng chuyền.
GIẢI PHÁP :
- Hiệu chỉnh lại đường đi và lực căng của dây chuyền; lắp thêm bộ dẫn hướng dây chuyền nếu cần.
- Kiểm tra xem con lăn/phiến ép có nằm ngang và lực ép có đều hay không.
- Điều chỉnh khe hở của bộ định vị và hạn chế vị trí.
- Chuẩn hóa thao tác nạp liệu để sản phẩm luôn đặt thẳng.
Vấn đề 4: Vị trí nhãn bị lệch
Triệu chứng : Vị trí nhãn trên sản phẩm không nhất quán, hoặc dịch chuyển chung về phía trước/phía sau.
Nguyên nhân phổ biến :
- Độ lệch vị trí hoặc độ trôi nhạy cảm của cảm biến nhãn quang điện (cảm biến định vị).
- Thời điểm cấp nhãn và dán nhãn không chính xác.
- Cảm biến phát hiện sản phẩm đến bị lệch vị trí hoặc độ nhạy không đủ.
- Tốc độ băng tải và tốc độ cấp nhãn không khớp nhau.
GIẢI PHÁP :
- Hiệu chuẩn lại vị trí và độ nhạy của cảm biến.
- Điều chỉnh độ trễ cấp nhãn / thời điểm dán nhãn.
- Hiệu chỉnh lại vị trí cảm biến phát hiện sản phẩm đến.
- Đồng bộ hóa tốc độ băng tải với tốc độ cấp nhãn.
Vấn đề 5: Bong bóng, nhăn, bong mép
Triệu chứng : Xuất hiện bong bóng hoặc nếp nhăn trên bề mặt nhãn đã dán, hoặc mép nhãn bị bong lên (hiện tượng cờ).
Nguyên nhân phổ biến :
- Góc nghiêng của tấm tách nhãn quá lớn, khiến nhãn bị ‘cào’ ra và cuộn lại/nhăn lại.
- Khe hở giữa tấm tách nhãn và bề mặt sản phẩm không đúng.
- Áp lực ép không đủ hoặc không đều, khiến nhãn bám từ giữa và giữ không khí bên trong.
- Bề mặt sản phẩm không đồng đều, có dầu, bụi hoặc ẩm.
- Chất liệu mặt nhãn/keo dán không phù hợp, hoặc nhiệt độ và độ ẩm ảnh hưởng đến khả năng bám dính.
GIẢI PHÁP :
- Điều chỉnh tấm tách nhãn về góc xoay phù hợp với khe hở 1–2 mm.
- Tăng và điều chỉnh đều áp lực ép để nhãn phẳng dần từ một đầu đến đầu kia.
- Làm sạch và làm khô bề mặt sản phẩm.
- Chọn vật liệu nhãn phù hợp với bề mặt sản phẩm và môi trường.
- Giữ nhiệt độ/độ ẩm trong xưởng trong phạm vi được nhà sản xuất keo dán quy định.
Sự cố 6: Không có đầu ra hoặc cấp nhãn không ổn định (bị kẹt)
Triệu chứng : Máy hoạt động nhưng không cấp nhãn, hoặc việc cấp nhãn ngắt quãng và thỉnh thoảng bị kẹt.
Nguyên nhân phổ biến :
- Đường dẫn băng nhãn không đúng, băng nhãn xoắn rối hoặc các điểm ma sát bất thường.
- Báo động động cơ/bộ điều khiển truyền động hoặc tín hiệu lỗi.
- Cảm biến không phát hiện được nhãn hoặc kích hoạt sai.
- Trượt giữa lớp lót và con lăn cấp nhãn, hoặc lực căng không đủ.
GIẢI PHÁP :
- Đặt lại băng nhãn theo đúng đường dẫn; loại bỏ các chỗ xoắn, lệch hướng và các điểm ma sát.
- Kiểm tra động cơ và bộ điều khiển truyền động; đặt lại hoặc sửa chữa báo động.
- Kiểm tra và hiệu chuẩn cảm biến nhãn.
- Kiểm tra lực bám của con lăn cấp liệu và lực căng băng chuyền.
Sự cố 7: Nhãn bị bỏ sót
Triệu chứng : Một số sản phẩm không được dán nhãn.
Nguyên nhân phổ biến :
- Cảm biến phát hiện sản phẩm đến không nhận diện được (độ nhạy thấp hoặc vị trí lắp đặt sai).
- Xảy ra lỗi định thời khi cấp nhãn một cách ngẫu nhiên.
- Khoảng cách giữa các nhãn không đồng đều gây ra việc nhận diện sai.
- Cơ cấu không theo kịp ở tốc độ cao.
GIẢI PHÁP :
- Hiệu chuẩn hoặc thay thế cảm biến phát hiện sản phẩm đến.
- Điều chỉnh thời điểm cấp nhãn và đồng bộ hóa tốc độ.
- Giữ khoảng cách giữa các nhãn nhất quán.
- Giảm tốc độ hoặc cải thiện phản hồi cơ học khi phù hợp.
Sự cố 8: Thất bại trong việc hút nhãn (mô hình bán tự động / mô hình chân không)
Triệu chứng : Đầu hút chân không không thể hút nhãn, giữ nhãn lỏng lẻo hoặc làm rơi nhãn giữa chừng.
Nguyên nhân phổ biến :
- Áp suất khí không đủ.
- Các lỗ hút bị tắc.
- Đầu hút không song song với tấm bóc nhãn, dẫn đến độ kín kém.
- Độ cứng của nhãn không tương thích với kích thước lỗ hút.
GIẢI PHÁP :
- Tăng áp suất khí lên dải giá trị quy định.
- Làm sạch các lỗ hút.
- Hiệu chỉnh lại độ song song giữa đầu hút và tấm bóc nhãn.
- Thay đầu/lỗ bằng loại phù hợp với kích thước nhãn.
Sự cố 9: Độ bám dính kém, nhãn bị bong tróc
Triệu chứng : Nhãn bị bong ở mép sau khi dán hoặc bong ra trong quá trình lưu trữ/vận chuyển.
Nguyên nhân phổ biến :
- Áp lực ép không đủ, khiến nhãn không được dán kín toàn bộ.
- Chất keo không tương thích với vật liệu bề mặt sản phẩm hoặc với nhiệt độ.
- Bề mặt sản phẩm có dầu, ẩm hoặc bụi bẩn.
- Môi trường lưu trữ/vận chuyển vượt quá giới hạn nhiệt độ/độ ẩm mà chất keo được thiết kế để chịu đựng.
GIẢI PHÁP :
- Tăng và điều chỉnh đều áp lực ép; kéo dài thời gian ép nếu cần thiết.
- Chọn chất keo phù hợp với vật liệu sản phẩm và điều kiện lưu trữ.
- Làm sạch và làm khô bề mặt sản phẩm trước khi dán nhãn.
- Giữ môi trường lưu trữ/vận chuyển trong phạm vi nhiệt độ được nhà sản xuất keo quy định.
Vấn đề 10: Bề mặt lót bị rách hoặc cắt không hoàn toàn
Triệu chứng : Bề mặt lót bị rách trong quá trình cấp liệu, hoặc các vùng cắt không hoàn toàn và để lại mảnh vụn.
Nguyên nhân phổ biến :
- Cắt quá sâu, làm hư hại bề mặt lót.
- Bề mặt lót thiếu độ bền cơ học.
- Các vết xước trên đường dẫn cuộn hoặc lực căng quá cao.
- Các mép sắc (bavia) trên tấm tách nhãn.
GIẢI PHÁP :
- Xác minh độ sâu cắt với nhà cung cấp (không được làm hư bề mặt lót); nếu cần, hãy chọn loại bề mặt lót bền hơn như giấy glassine.
- Kiểm tra đường dẫn cuộn và lực căng; loại bỏ các vết xước/mài mòn.
- Làm phẳng hoặc thay thế tấm tách nhãn.
Những lời khuyên về bảo trì phòng ngừa
- Hàng ngày: làm sạch tấm tách nhãn, con lăn cấp liệu và cảm biến quang điện; kiểm tra xem cuộn vật liệu có chạy thẳng hay không.
- Hàng tuần: kiểm tra và siết chặt tất cả các bu-lông; làm sạch các lỗ hút chân không và mạch khí nén.
- Hàng tháng: bôi trơn các bộ phận truyền động; kiểm tra độ căng của dây đai/dây đai răng.
- Hàng quý: hiệu chuẩn cảm biến; xác minh thông số kỹ thuật của cuộn nhãn và lớp lót.
- Lưu hồ sơ: ghi lại mọi sự cố và cách khắc phục để xây dựng tập tin bảo trì thiết bị.
Kết luận
Những sự cố phổ biến nhất trên máy dán nhãn phẳng để bàn bắt nguồn từ đường đi của cuộn nhãn, góc/chiều cao của tấm tách nhãn, cảm biến quang học để định vị nhãn và cơ cấu ép nhãn. Bằng cách tuân theo trình tự xử lý sự cố trong bài viết này, hầu hết các vấn đề đều có thể được giải quyết trong vài phút. Nếu một lỗi tiếp tục xuất hiện lặp lại, trước tiên hãy kiểm tra thông số kỹ thuật của nhãn và lớp lót (độ sâu cắt khuôn, lực giải phóng, độ cứng) và tham khảo ý kiến nhà cung cấp máy hoặc nhãn khi cần thiết. Đối với việc lựa chọn, thiết lập hoặc mua vật tư tiêu hao (giấy nhãn, lớp lót, ruy-băng, v.v.) cho máy dán nhãn phẳng để bàn, quý khách vui lòng liên hệ với chúng tôi.